Контроль качества и геометрии при сложной токарно-фрезерной обработке на ЧПУ
Современные станки с числовым программным управлением обеспечивают высокую точность обработки, однако это не отменяет необходимости контроля качества готовых деталей. Особенно важен контроль при изготовлении сложных деталей с жёсткими требованиями к допускам формы и расположения поверхностей. При заказе токарно фрезерные работы на заказ в москве понимание методов контроля помогает заказчику оценить компетентность исполнителя и гарантировать получение качественной продукции.
Виды контроля
Контроль качества деталей подразделяется на операционный, приёмочный и периодический. Операционный контроль выполняется непосредственно в процессе обработки и позволяет своевременно выявить отклонения. Приёмочный контроль проводится после завершения всех операций и подтверждает соответствие детали чертежу. Периодический контроль применяется для оценки стабильности технологического процесса при серийном производстве.
Инструменты измерения
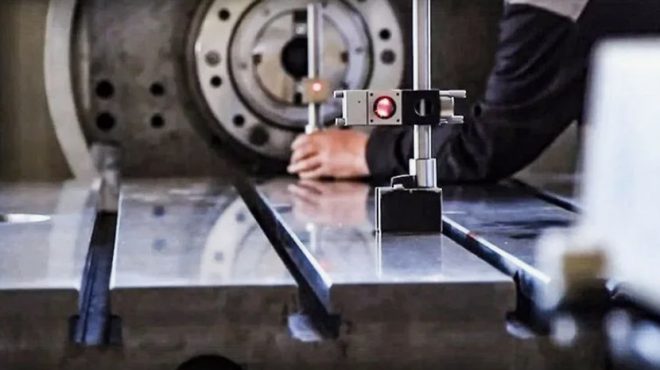
Для контроля линейных размеров применяются штангенциркули, микрометры, индикаторные нутромеры. Для более точных измерений используются измерительные машины и оптические системы. Контроль формы и расположения поверхностей выполняется с помощью индикаторов часового типа, уровней, угломеров.
| Параметр | Инструмент | Точность |
|---|---|---|
| Линейные размеры | Штангенциркуль, микрометр | 0,01–0,02 мм |
| Диаметры отверстий | Нутромер, калибр-пробка | 0,01 мм |
| Шероховатость | Профилометр, образцы | Ra 0,05–25 мкм |
| Биение | Индикатор часового типа | 0,001 мм |
| Координатные размеры | Координатно-измерительная машина | 0,001–0,005 мм |
Контроль на станке с ЧПУ
Современные обрабатывающие центры могут быть оснащены встроенными измерительными щупами, позволяющими контролировать размеры детали непосредственно на станке без её снятия со стола. Это значительно сокращает время контроля и позволяет оперативно вносить коррективы в управляющую программу.
Пример: при обработке корпуса гидронасоса с системой допусков соосности отверстий 0,02 мм после каждого чистового перехода оператор выполняет измерение координатным щупом непосредственно на станке. При выявлении отклонения автоматически вносится поправка в программу, что исключает брак.
Документирование результатов
Результаты контроля заносятся в протокол измерений, который передаётся заказчику вместе с готовой продукцией. Для ответственных деталей протокол содержит данные по всем контролируемым параметрам с указанием фактических значений и применённых средств измерения. При заказе токарные работы на станках с чпу наличие такого протокола является подтверждением квалификации исполнителя.
«Контроль качества — это не поиск брака, а предотвращение его появления. Каждая измеренная деталь — это гарантия того, что она будет работать в узле так, как задумано конструктором.»
Контроль качества и геометрии при сложной токарно-фрезерной обработке на ЧПУ является неотъемлемой частью производственного процесса. Применение современных измерительных средств, встроенных измерительных систем на станках и грамотное документирование результатов позволяют гарантировать соответствие готовых деталей всем требованиям чертежа и обеспечить их надёжную работу в составе узлов и агрегатов.