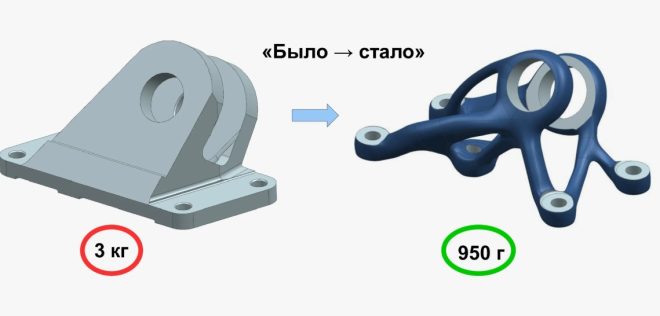
Снижение материалоемкости пластиковых компонентов без потери их прочностных характеристик является одной из ключевых задач современного промышленного дизайна. Рациональное распределение массы в теле изделия позволяет существенно сократить затраты на сырье и уменьшить время производственного цикла, что напрямую влияет на общую конкурентоспособность и маржинальность конечного продукта на рынке.
Основной метод оптимизации заключается в замене массивных сплошных сечений на конструкции с ребрами жесткости. Пластик плохо сопротивляется изгибу при большой толщине, но отлично работает на растяжение и сжатие в тонких стенках. Добавление сети ребер с внутренней стороны детали увеличивает момент инерции сечения в разы, делая деталь жестче, при этом общий объем использованного полимера значительно уменьшается.
Второй важный прием — это создание выемок (coring out) в толстых участках детали. Массивные участки не только увеличивают вес и стоимость, но и являются главными источниками производственных дефектов, таких как глубокие усадочные раковины и внутренние пустоты. Вырезание материала из ненужных зон ускоряет охлаждение и стабилизирует геометрию.
Третий аспект касается оптимизации крепежных бобышек. Вместо сплошного цилиндра под винт рекомендуется использовать бобышку с внутренними ребрами или кольцевыми перемычками. Это обеспечивает достаточную прочность для удержания крепежа, но экономит материал и предотвращает образование дефектов на внешней поверхности корпуса над бобышкой.
Четвертый принцип — минимизация избыточных декоративных элементов и глубоких карманов, которые не несут функциональной нагрузки. Каждый лишний кубический сантиметр пластика — это не только стоимость сырья, но и дополнительные секунды времени цикла, затрачиваемые на охлаждение этой массы.
| Параметр конструкции | Неоптимизированный вариант | Оптимизированный вариант |
|---|---|---|
| Основная стенка | Сплошная толщина 4 мм | Толщина 2 мм + сеть ребер жесткости |
| Крепежная бобышка | Сплошной цилиндр | Цилиндр с 3-4 внутренними ребрами |
| Угловые соединения | Прямой угол с массивным заполнением | Скругление с выемкой материала внутри |
| Влияние на цикл | Длительное охлаждение, высокий риск брака | Быстрое охлаждение, стабильная геометрия |
Ярким примером оптимизации служит замена сплошного цилиндрического выступа на корпусе устройства на конструкцию с внутренними крестообразными ребрами жесткости. Такая модификация сохраняет полную несущую способность узла крепления, но снижает вес элемента на тридцать процентов и полностью предотвращает образование усадочных раковин на лицевой декоративной поверхности.
Лучшая деталь с точки зрения производственной экономики та, которая выполняет все свои инженерные функции при минимально возможном объеме использованного полимера и минимальном времени цикла.
Выполняя литье пластмасс на заказ, наши инженеры всегда анализируют предоставленную модель на предмет избыточной материалоемкости и предлагают заказчику варианты редизайна, которые окупаются уже в первых нескольких производственных партиях.
Следует помнить, что хотя оптимизация снижает расход сырья, она может потребовать более сложной конфигурации инструмента. Однако стоимость изготовления пресс формы для литья пластмасс с увеличенным количеством ребер, как правило, незначительно выше, чем экономия на сырье и времени цикла за весь жизненный цикл проекта.
Профессиональное литье изделий из пластмасс подразумевает не просто механическое заполнение формы материалом, а комплексный инженерный подход к созданию эффективного, легкого и надежного продукта.
Оптимизация геометрии детали является мощным инструментом снижения себестоимости. Грамотное использование ребер жесткости, выемок и рациональных форм позволяет создавать легкие, прочные и экономически выгодные изделия, превосходящие по характеристикам свои массивные аналоги.