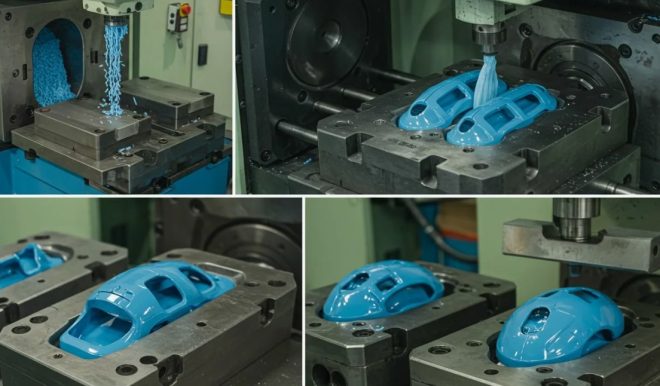
Процесс получения пластиковых изделий редко проходит идеально с первого запуска оснастки. Даже при безупречном проектировании на этапе испытаний выявляются различные нарушения геометрии, поверхностные изъяны и структурные неоднородности отливок. Борьба с этими отклонениями требует точной диагностики и последующей механической или конструкторской модификации оснастки.
Изготовление пресс-форм часто включает этап доводки, когда инженеры корректируют литниковую систему, каналы охлаждения или геометрию выталкивателей, чтобы добиться стабильного качества партии. Настройка параметров термопластавтомата помогает лишь частично, тогда как физическое вмешательство в металл решает проблему радикально.
Основные виды дефектов и методы их устранения
Каждое отклонение от идеальной геометрии имеет свою физическую природу. Понимание причин позволяет точно определить, какую именно часть оснастки необходимо модифицировать.
| Тип дефекта | Причина возникновения | Метод доработки оснастки |
|---|---|---|
| Облой | Неплотное смыкание, износ разъема | Увеличение площади замковых соединений, шлифовка разъема |
| Усадочные раковины | Неравномерное охлаждение толстых стенок | Вставка бронзовых теплоотводов, изменение канала охлаждения |
| Коробление | Внутренние напряжения, разная усадка | Оптимизация схемы терморегулирования, балансировка впрыска |
| Недолив | Задержка воздуха, малое сечение литника | Добавление выпущек для дегазации, расширение литниковых каналов |
| Линии спая | Схождение потоков пластика в холодной зоне | Перенос точки впрыска, добавление канала перелива |
Доработка системы терморегулирования
Температурный режим — критический фактор, влияющий на цикл и качество. Усадочные раковины и коробление чаще всего возникают из-за того, что одни зоны детали остывают быстрее других. Если стандартные прямые каналы охлаждения не справляются, конструкторы применяют буртяковые каналы или устанавливают вставки из бериллиевой бронзы.
Пример: при литье корпуса с толстым ребром жесткости на поверхности образовывалась заметная усадочная раковина. Инженеры заменили стальной сердечник в этой зоне на вставку из бериллиевой бронзы, которая отводит тепло в три раза быстрее. Дефект исчез без изменения толщины стенки самого изделия.
Корректировка литниковой системы и вентиляции
Недоливы и линии спая свидетельствуют о том, что расплав либо застывает до заполнения всей полости, либо потоки встречаются под слишком острым углом в зоне скопления воздуха. В таких случаях требуется механическое расширение холодных или горячих литников, а также фрезеровка дополнительных вентиляционных каналов глубиной от 0,02 до 0,05 мм.
«До 80% дефектов литья, которые операторы пытаются компенсировать бесконечными настройками термопластавтомата, на самом деле являются следствием конструктивных ошибок пресс-формы и требуют ее физической доработки.»
Устранение облоя и проблем выталкивания
Облой на разъеме формы часто появляется из-за недостаточной жесткости плит или неправильной центровки. Доработка заключается в увеличении диаметра направляющих колонок или снятии металла с периферии разъема для создания локального запирания. Если же изделие деформируется или ломается при извлечении, корректируется угол конусности, увеличивается площадь или количество выталкивателей, добавляется система пневмоподъема.
Пример: тонкостенный стаканчик деформировался при съеме тарелкой выталкивателей. Проблема была решена установкой дополнительных микро-выталкивателей в зоне глубокого рельефа и увеличением угла конусности внутренних стенок на 0,5 градуса.
Применение CAE-анализа для предотвращения дефектов
Современный подход к доработке опирается на результаты компьютерного моделирования. Если на этапе испытаний выявляется коробление, CAE-системы позволяют точно визуализировать зоны перегрева и перенапряжения, чтобы внести минимальные, но максимально точные изменения в геометрию охлаждающих контуров, исключая метод слепого перебора.
Доработка пресс-формы — это неизбежный и важнейший этап вывода изделия на стабильный режим производства. Большинство дефектов литья пластмасс нельзя устранить исключительно изменением параметров на термопластавтомате; они требуют точного вмешательства в конструкцию оснастки. Своевременная и грамотная корректировка литниковой системы, терморегулирования и геометрии полостей гарантирует выпуск качественной продукции и минимизирует производственные издержки.